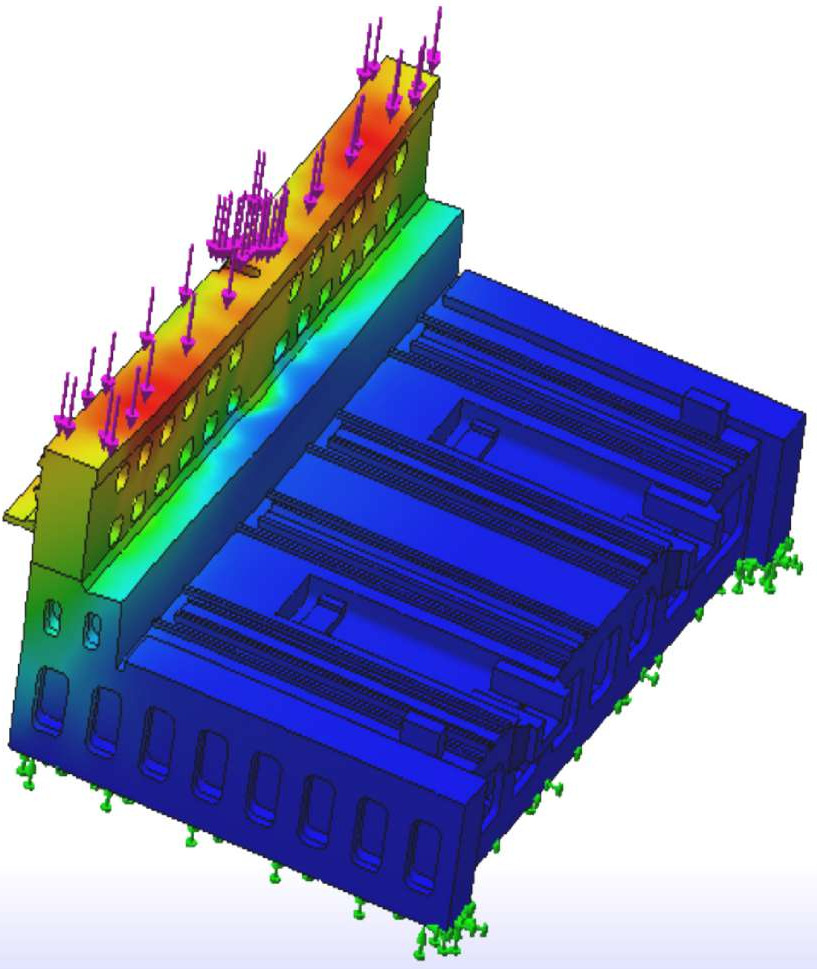
PB-A · Fundición de alta calidad
Estructura central de fundiciones QT500-7 y HT300. Análisis de esfuerzos por elementos finitos y una unión triangular estable para soportar las cargas del proceso.
 SM ESTRATEGIA
Paneladora PB-M
Paneladora servoeléctrica con cambio manual de herramientas.
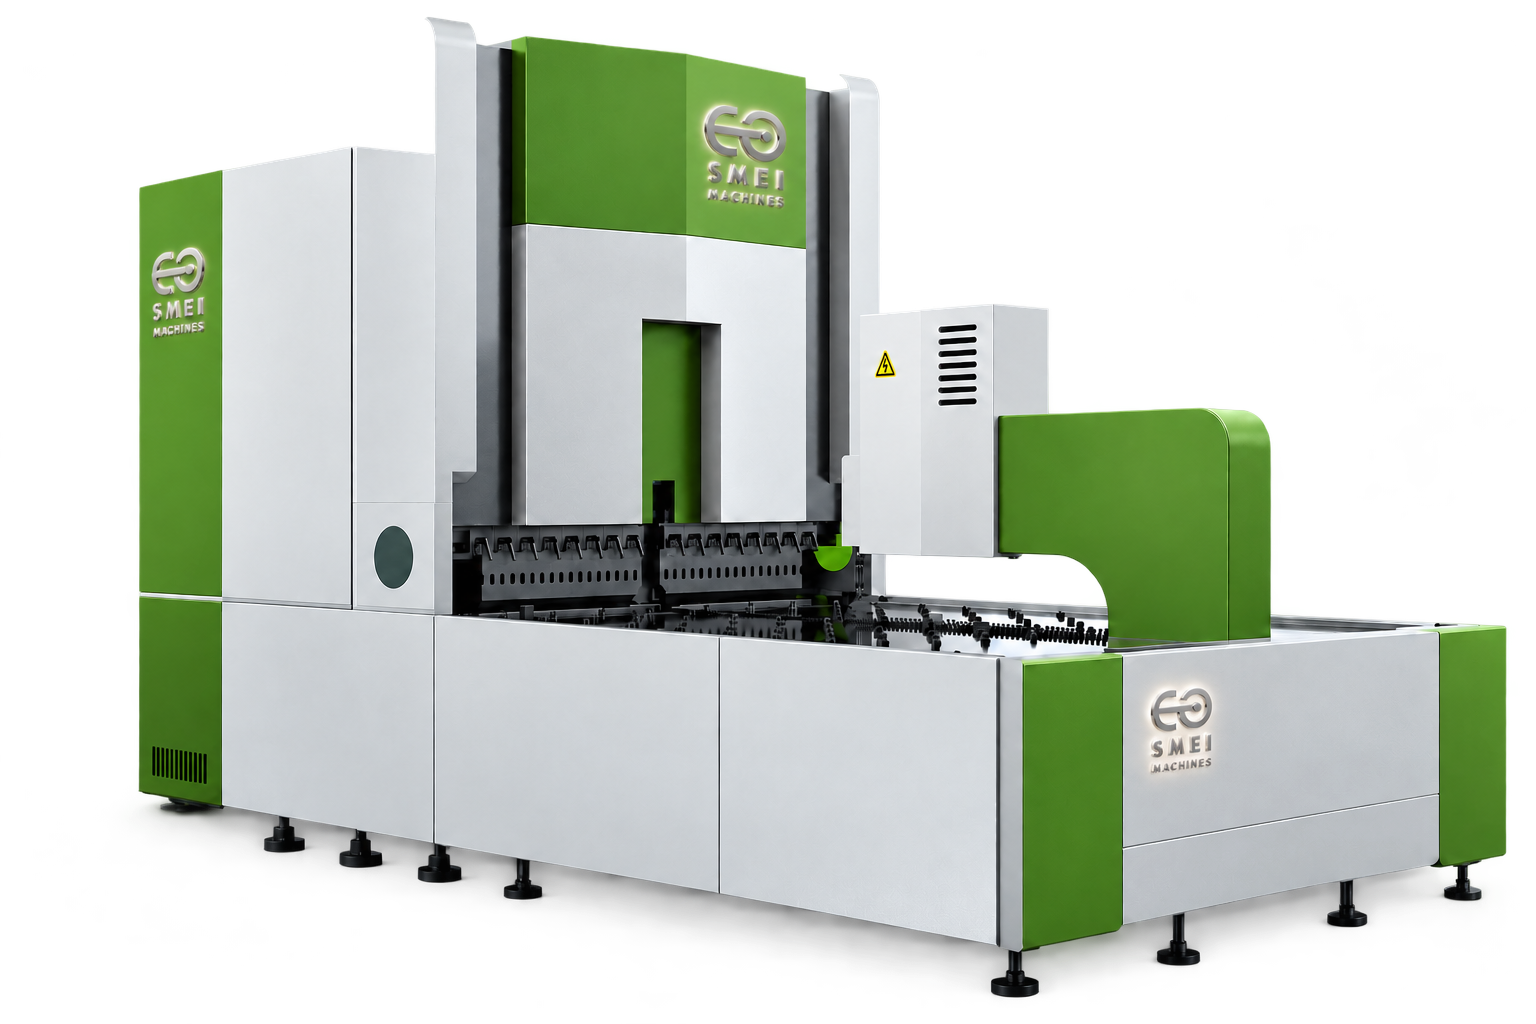
Paneladora servoeléctrica con cambio manual de herramientas.
Paneladora servoeléctrica con cambio manual de herramientas.
Control simultáneo de 15 ejes para producir geometrías complejas, con ciclos publicados de 0.2 s por doblez.
Procesa inoxidable, aluminio y lámina laminada en frío. La capacidad de espesor depende del material: consulte la tabla de modelos.
Accionamiento servoeléctrico sin dependencia de potencia hidráulica; ruido publicado de aproximadamente 50 dB.
Brazo de sujeción y una interfaz orientada al operador para formar los cuatro lados de la pieza de manera estable.
Imágenes de referencia. El equipamiento y el acabado pueden variar según configuración.
Consulta las dimensiones, capacidades y configuraciones de esta línea.
PB-M: cambio manual y altura opcional de hasta 300 mm. Las dos últimas columnas de la documentación repiten PB-M2000-300; se conserva esa denominación sin inferir otro modelo. Confirmar dimensiones y altura en la propuesta.
| Parámetro | PB-M1600 | PB-M2100 | PB-M2600 | PB-M3200 | PB-M2000-300¹ | PB-M2000-300² |
|---|---|---|---|---|---|---|
| Inoxidable 304: espesor máx. (mm) | 1.5 | 1.5 | 1.5 | 1.5 | 1.5 | 1.5 |
| Lámina laminada en frío: espesor máx. (mm) | 2 | 2 | 2 | 2 | 2 | 2 |
| Aluminio: espesor máx. (mm) | 3 | 3 | 3 | 3 | 3 | 3 |
| Tiempo mínimo por doblez (s) | 0.2 | 0.2 | 0.2 | 0.2 | 0.2 | 0.2 |
| Largo máximo de doblez (mm) | 1600 | 2190 | 2610 | 3200 | 3200 | 3200 |
| Altura de doblez (mm) | 180 | 180 | 180 | 180 | 180 | 180 |
| Voltaje nominal (V) | 380 | 380 | 380 | 380 | 380 | 380 |
| Potencia total (kW) | ≈38 | ≈76 | ≈108 | ≈154 | ≈154 | ≈154 |
| Ruido (dB) | ≈50 | ≈50 | ≈50 | ≈50 | ≈50 | ≈50 |
| Espesor mínimo de material (mm) | ≈0.35 | ≈0.35 | ≈0.35 | ≈0.35 | ≈0.35 | ≈0.35 |
| Interior mínimo, 4 lados (mm) | ≈280×180 | ≈280×180 | ≈280×180 | ≈280×180 | ≈280×180 | ≈280×180 |
| Interior mínimo, 2 lados (mm) | ≈180 | ≈180 | ≈180 | ≈180 | ≈180 | ≈180 |
| Dimensión máxima de doblado (mm) | ≈1600×1200 | ≈2190×1200 | ≈2610×1200 | ≈3200×1200 | ≈3200×1200 | ≈3200×1200 |
| Peso total (t) | ≈12 | ≈21 | ≈24 | ≈28 | ≈28 | ≈28 |
| Número de ejes | 15 | 15 | 15 | 15 | 15 | 15 |
| Largo exterior (mm) | 4780 | 5650 | 6100 | 6900 | 6900 | 6900 |
| Ancho exterior (mm) | 2150 | 2750 | 3250 | 4100 | 4100 | 4100 |
| Alto exterior (mm) | 2900 | 3200 | 3300 | 3500 | 3500 | 3500 |
| Concepto | Detalle |
|---|---|
| Longitud nominal por lado | 400 mm |
| Longitud nominal total | 800 mm |
| Segmentos por lado (mm) | 55 + 50 + 45 + 40 + 35 + 30 + 29 + 28 + 27 + 26 + 25 + 20 |
La suma de los segmentos publicados es 410 mm por lado; confirmar despiece y longitud suministrada.
| Grupo | Ejes |
|---|---|
| Conjunto izquierdo | X1, X2, Y1, Y2 |
| Conjunto derecho | Z1, Z2, C1, C2, W, U, D1, D2, D3, H1, H2 |
15 ejes. La documentación indica cuatro ejes adicionales con herramientas auxiliares superior e inferior.
PB-M: cambio manual. Altura opcional de hasta 300 mm. Herramienta central de 110 mm, articulada de 85 mm y segmentos superiores de 60, 45, 35, 30, 25 y 20 mm. Auxiliar opcional: 800 mm total.
Información técnica de las líneas SMEI 2026. Equipamiento, opciones y disponibilidad se confirman en la propuesta.
Componentes y opciones de la línea. Los elementos incluidos se establecen en la configuración cotizada.
Estructura central de fundiciones QT500-7 y HT300. Análisis de esfuerzos por elementos finitos y una unión triangular estable para soportar las cargas del proceso.
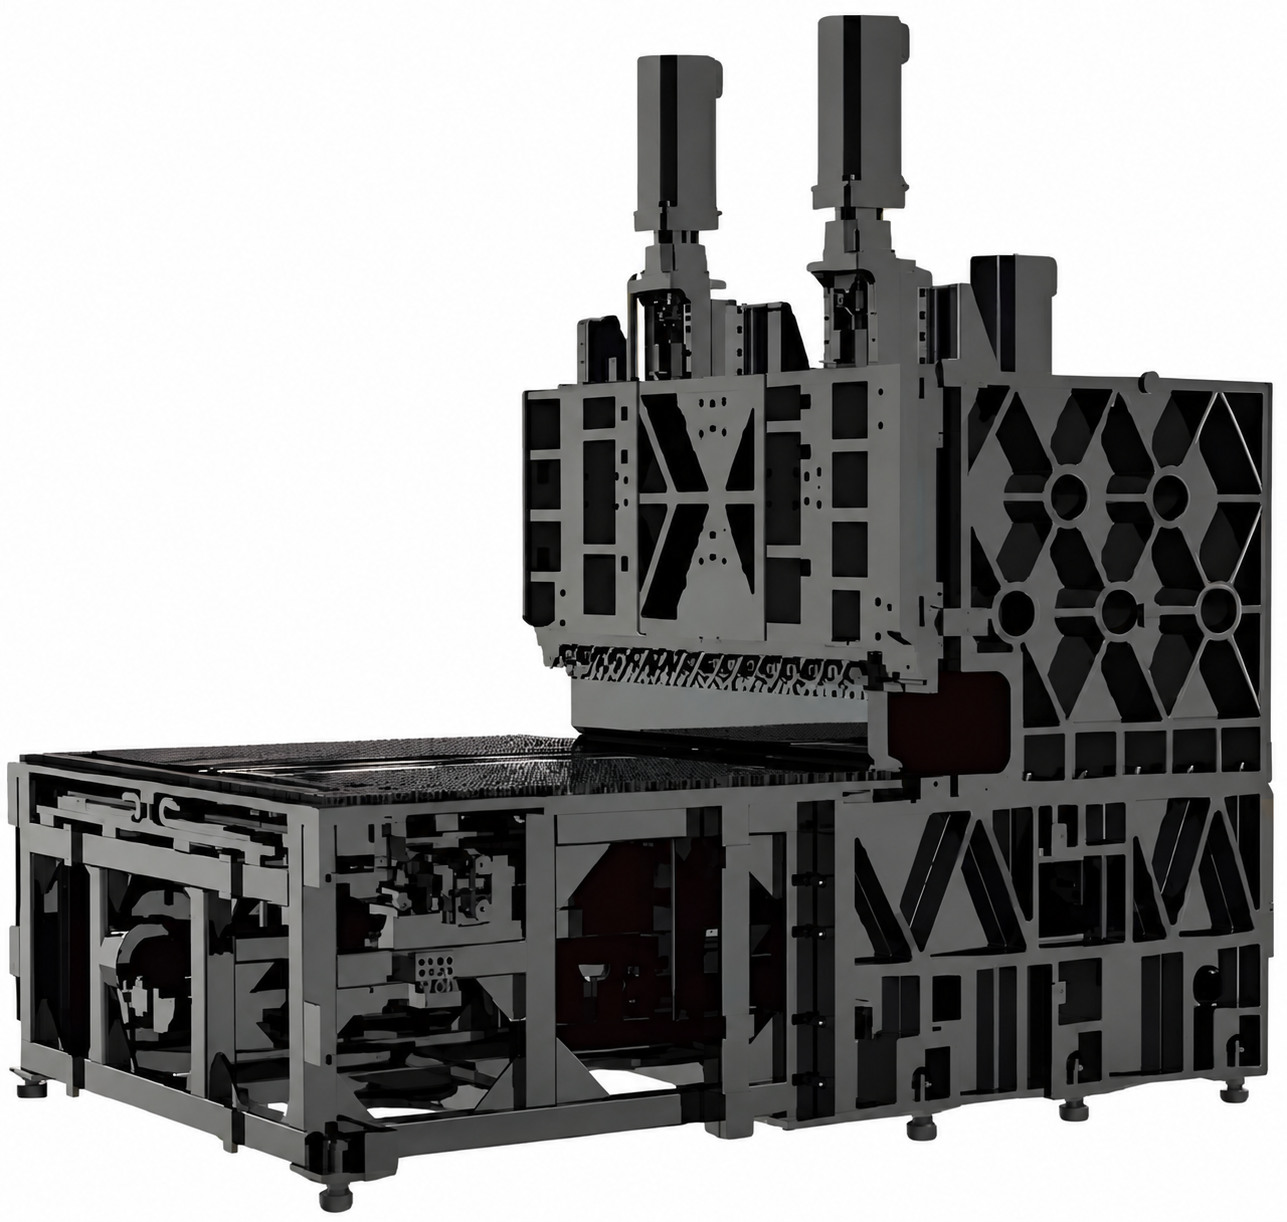
Fundición producida en hornos con control preciso de temperatura. Procesos de revenido y recocido, seguidos de envejecimiento por vibración de amplio espectro para aliviar esfuerzos internos y limitar deformaciones.
Dispositivos de sujeción para diferentes piezas y centros de maquinado multieje de alta precisión. La construcción de fundición ofrece integridad estructural, resistencia al desgaste y estabilidad después de sujetar y liberar las piezas.
Base de conocimiento con más de 10,000 datos de proceso y selección automática de rutas de doblado. Precisión de accionamiento publicada de 0.01 mm. Pantalla táctil, retroalimentación de datos, monitoreo remoto y cambio de idioma.
La referencia comercial asocia este control con mejoras de eficiencia superiores a 30%, reducción de desperdicio de 50 a 70%, ahorro aproximado de 60% en tiempo de diagnóstico y 40% en aprendizaje. Son comparativas del documento de origen, sin protocolo de prueba detallado.
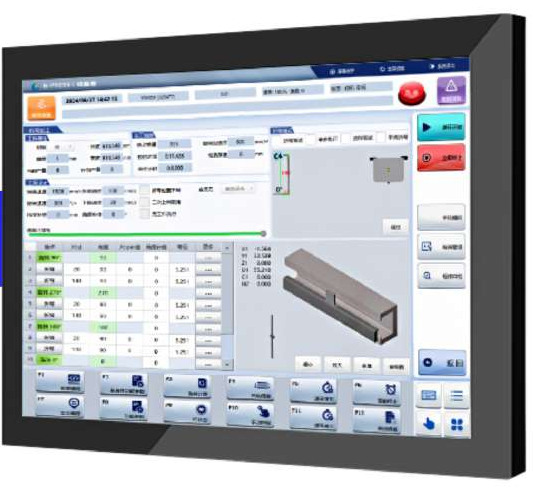
Diseño orientado a Industria 4.0, respuesta publicada de 0.1 s y repetibilidad de ±0.01 mm. Procesamiento de 1,000 puntos/s, monitoreo en tiempo real e integración con MES/ERP para gestión de datos continua.
La ficha declara estabilidad de sistema de 99.9% y una precisión cinco veces superior a su referencia de mercado, sin definir esa referencia. La conectividad y las funciones se confirman para cada proyecto.
Grupo ilustrado Ejes Conjunto izquierdo X1, X2, Y1, Y2 Conjunto derecho Z1, Z2, C1, C2, W, U, D1, D2, D3, H1, H2
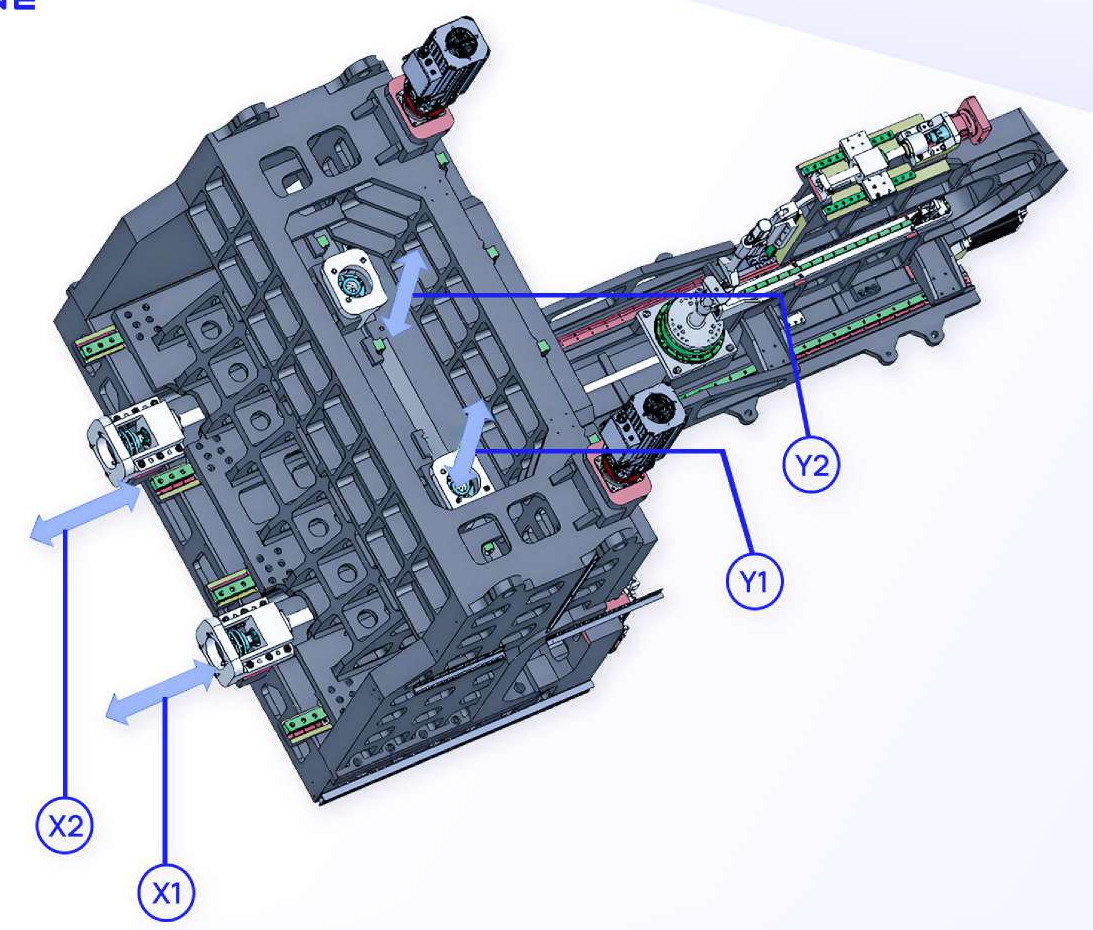
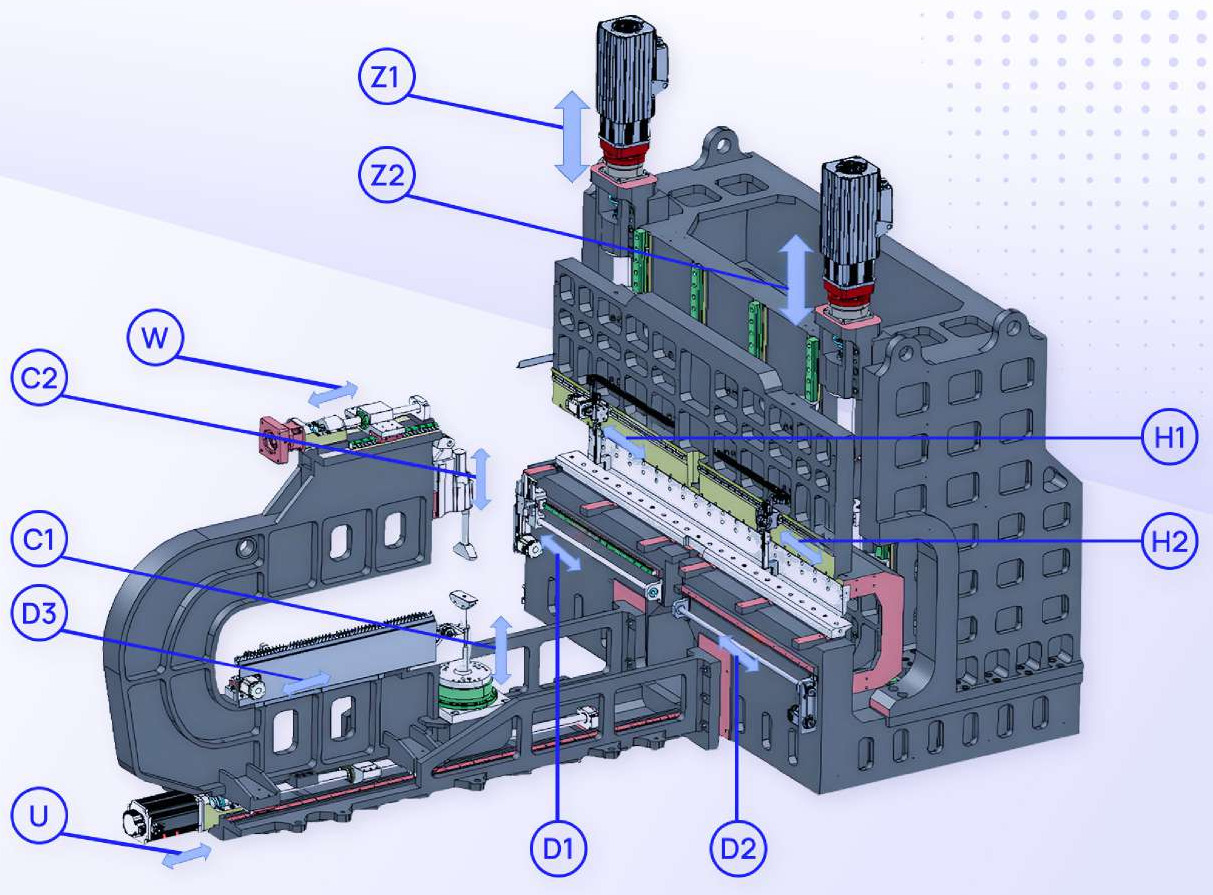
Total: 15 ejes. La documentación indica 4 ejes adicionales al equipar herramientas auxiliares superior e inferior.
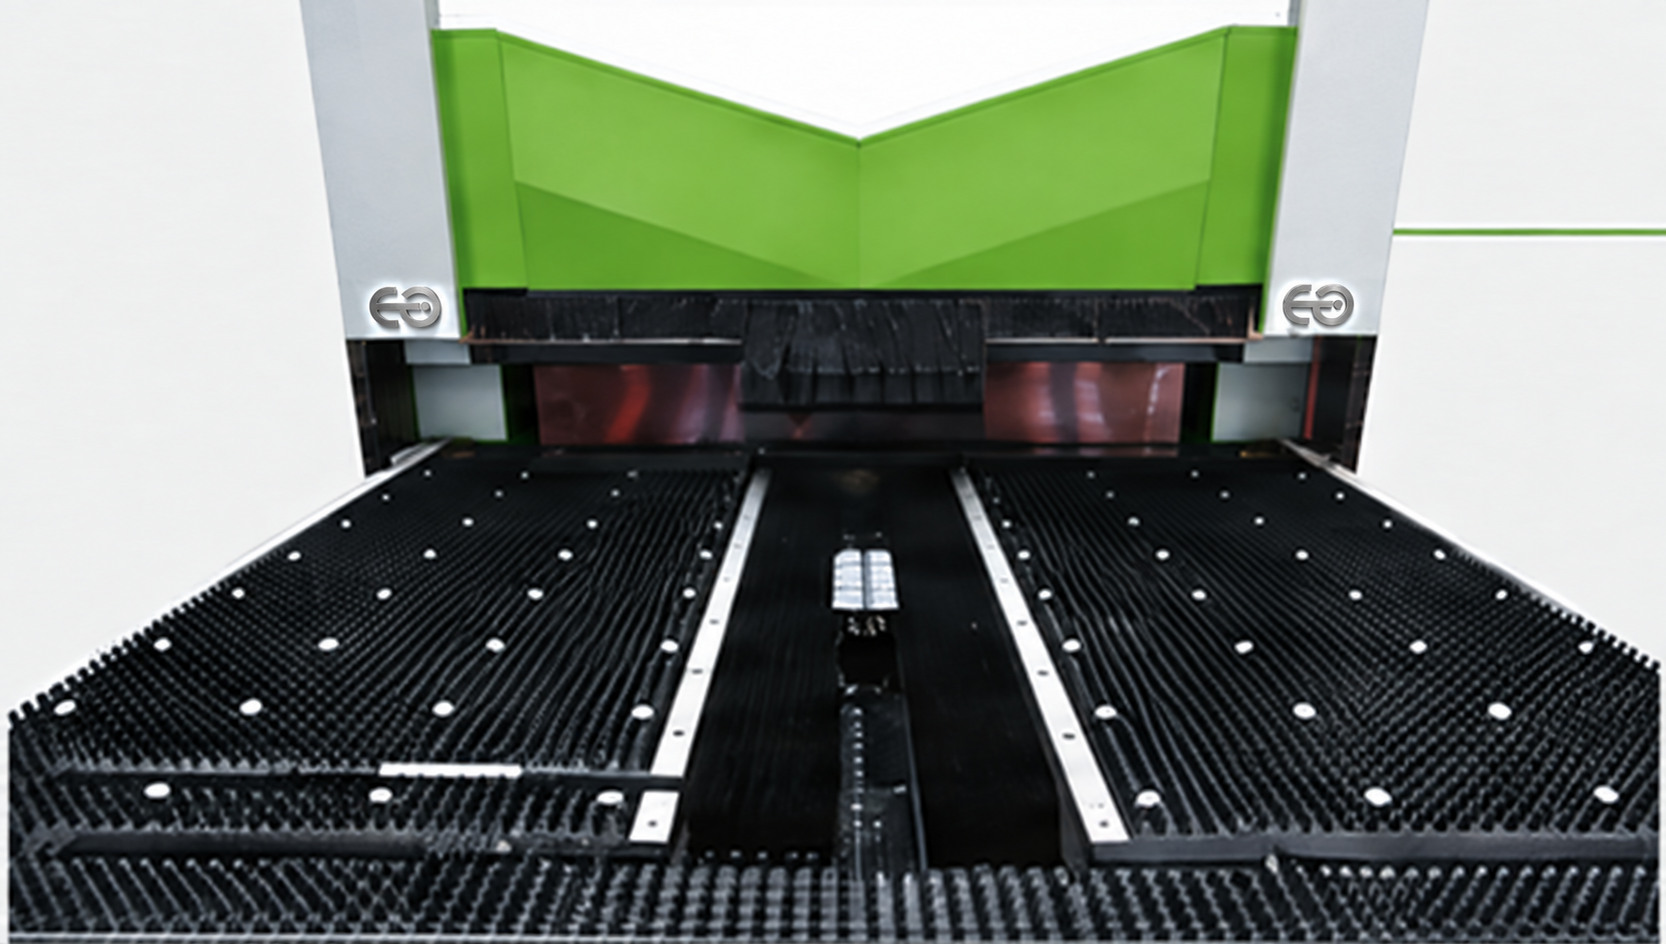
Posicionamiento en Y mediante tres referencias combinado con ventosas para fijar la pieza. Solución descrita para conformado de lámina delgada y eficiencia económica.
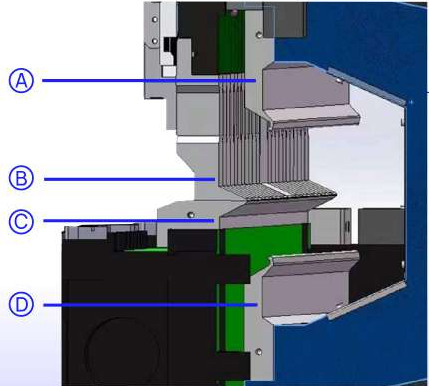
Las herramientas de doblado superior e inferior A y D se desplazan para formar la pieza. La herramienta superior B presiona la lámina y trabaja con las herramientas de doblado; la inferior C asegura la sujeción y estabilidad.
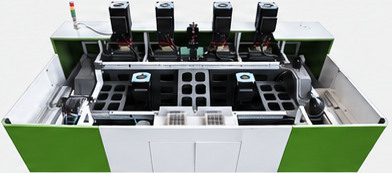
Control de movimientos con resolución angular publicada de 0.01°. Sincronización de alta velocidad para ciclos de 0.2 s y compatibilidad con líneas automatizadas.
Herramientas para dobleces cerrados (planchado) y formas de varios ángulos sin dados especiales. Diseño con liberación de bordes y ensamble flexible para doblado automatizado.
Servomotor de alto torque, brazo de sujeción y reductor RV de precisión para sujetar y girar piezas irregulares. El sistema de brazo facilita la alimentación, aporta fuerza y apoyo y reduce distorsiones.
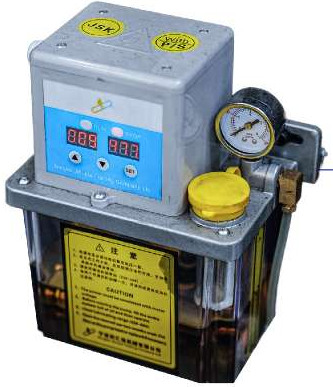
Dosificación de aceite a intervalos programados para conservar el funcionamiento del equipo y reducir la intervención manual.
La ficha presenta una guía de alta carga y menciona clase P y tamaño 55. Se orienta a estabilidad bajo carga y precisión del movimiento.
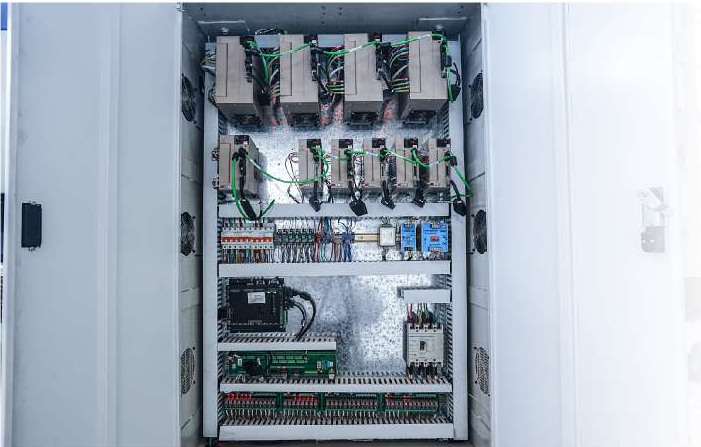
Componentes importados para estabilidad y precisión de control. La descripción destaca menor efecto de variaciones de voltaje, mayor vida útil y reducción de paros imprevistos.
Tornillo rectificado 8020 de alta carga, para transmisión estable, menor fricción, precisión y durabilidad.
Baleros NACHI, incluyendo apoyos de tornillo para cargas elevadas. La referencia menciona bolas de 16 mm para capacidad de carga, precisión y reducción de mantenimiento.
Sistema de control para coordinar los movimientos de la paneladora y sus equipos auxiliares.
Se publica una resolución de control de 0.0001 mm y respuesta a escala de nanosegundos. Este dato corresponde al sistema de control y no equivale a la tolerancia final de una pieza doblada.
Capacidad de control simultáneo y expansión en cascada. Es una capacidad de la plataforma; las configuraciones de máquina publicadas son de 24 ejes PB-A y 15 ejes PB-M.
Simulación de pieza en tiempo real e integración de dispositivos auxiliares de carga y descarga para producción automatizada. 05
Interfaces reservadas para automatización, estabilidad de sistema y control de aceleración y desaceleración para suavizar movimientos, reducir impactos mecánicos y prolongar la vida del equipo.
Arco Dobladillo Cuadro hueco Cerrado Complejo
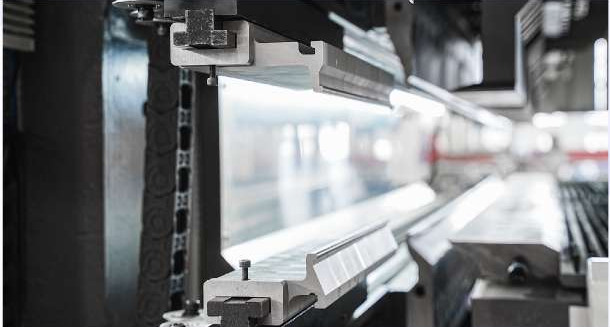
Ajusta la longitud de doblado y libera los bordes durante la producción. El almacén permite alojar varias herramientas y alinearlas con precisión; el diseño compacto facilita su integración. Tiempo de cambio publicado: 0.5 s.
Longitud total: 400 + 400 mm. Segmentos por lado: 55 + 50 + 45 + 40 + 35 + 30 + 29 + 28 + 27 + 26 + 25 + 20 mm. Permite trabajar piezas especiales.
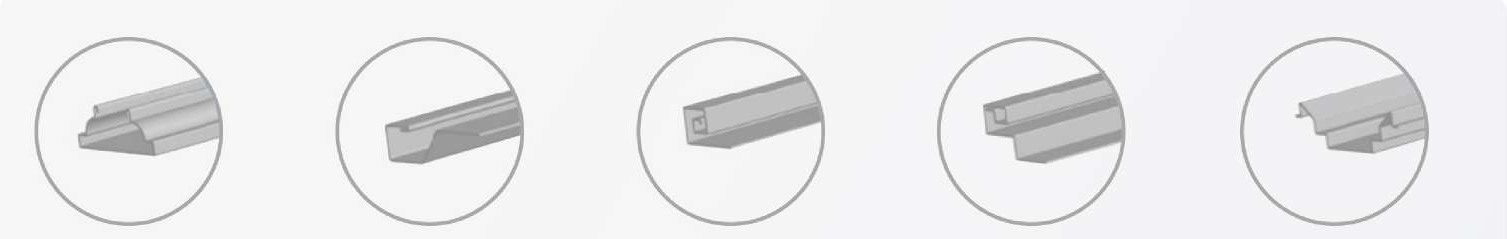
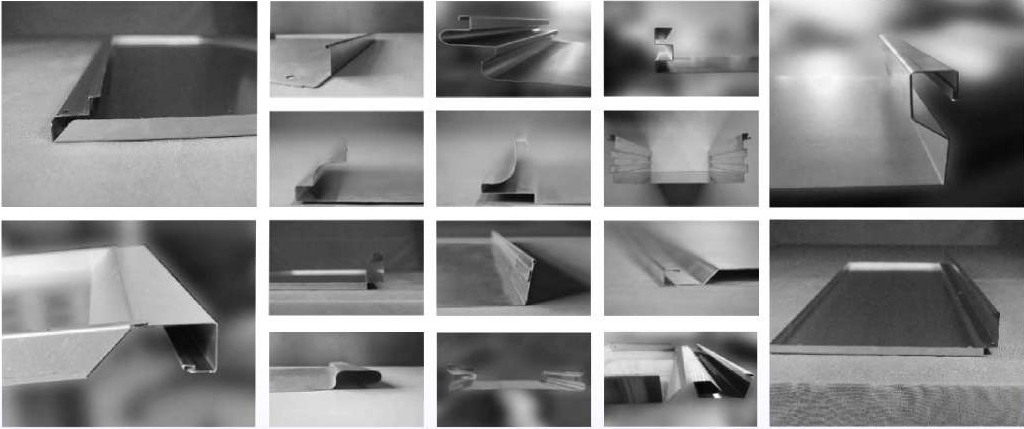
La longitud nominal publicada es 400 mm por lado, pero la lista de segmentos suma 410 mm por lado. Confirmar despiece y longitud suministrada. PB-A: cambio automático; PB-M: manual.
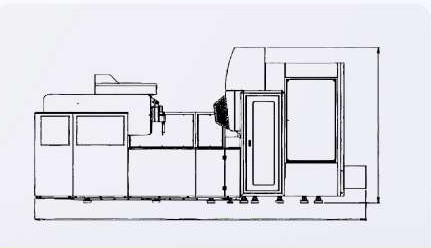
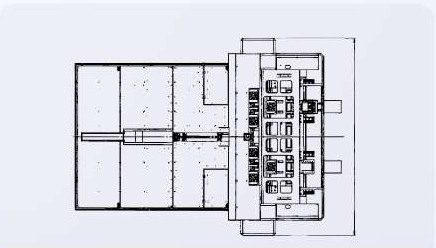
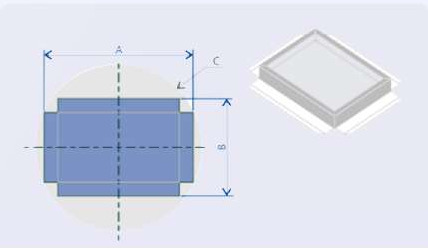
Las vistas muestran la relación entre el cuerpo de la máquina, el sistema de sujeción y el área de formado. Las dimensiones nominales de cada modelo se presentan en las tablas PB-A y PB-M.
Ilustraciones de referencia de la documentación técnica. Para distribución de planta, solicitar el plano de instalación del modelo y la configuración elegidos.
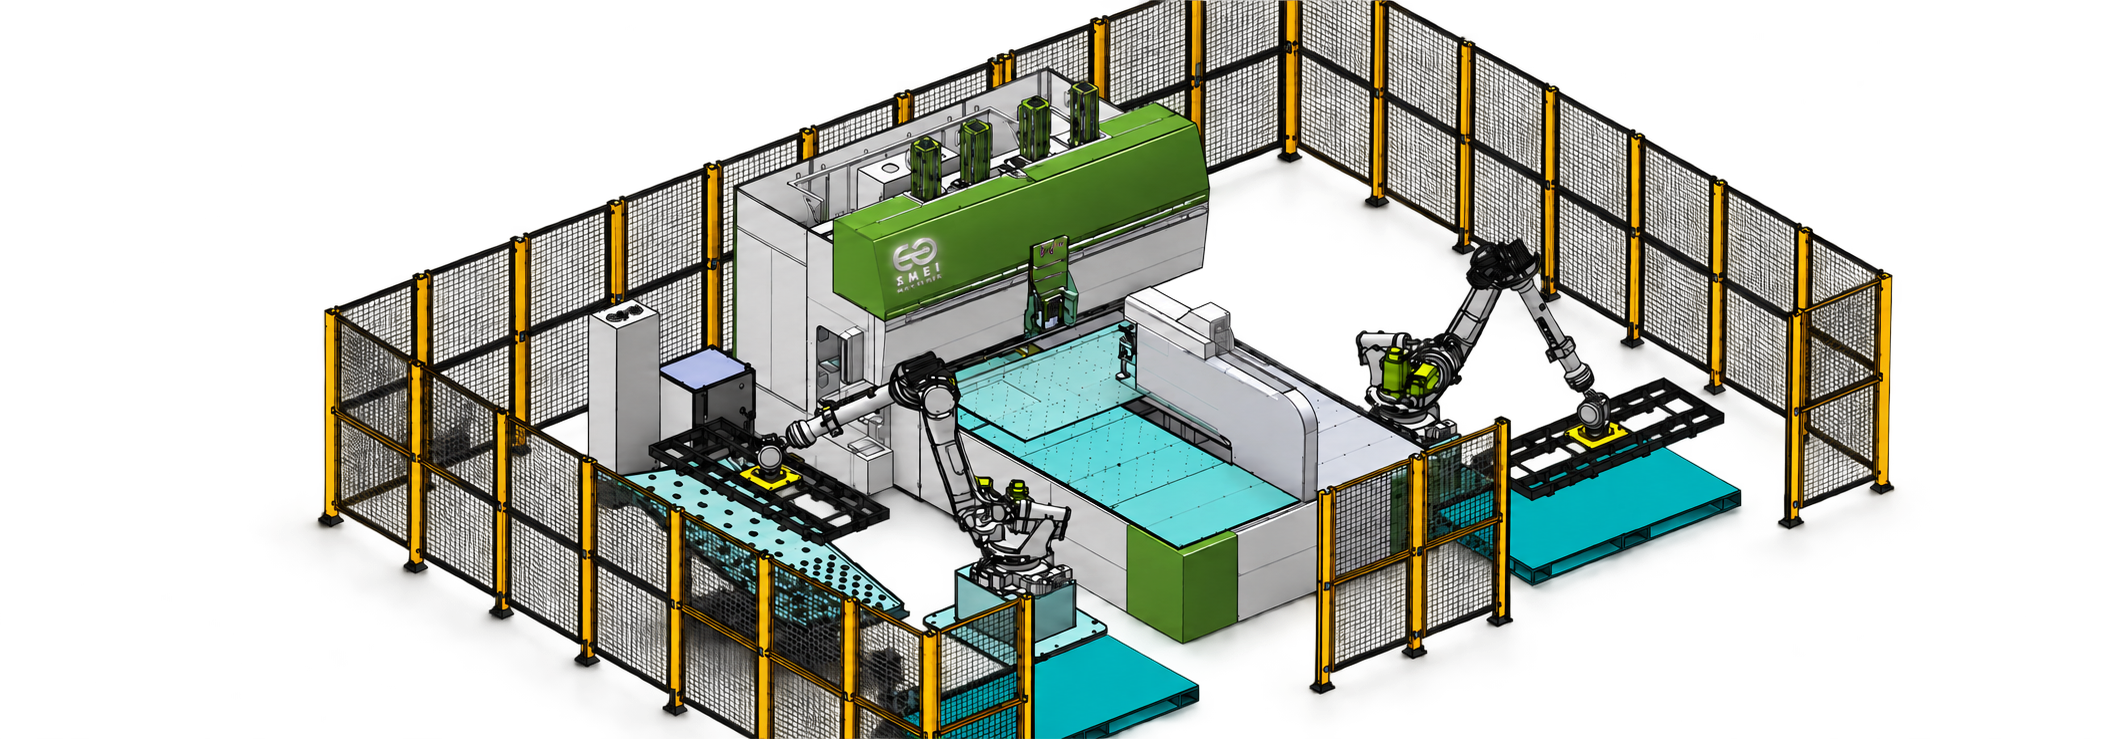
La paneladora y los robots de carga y descarga trabajan coordinados desde el mismo sistema.
El sistema genera acciones del robot a partir de los parámetros del trabajo, sin programación adicional del brazo según la configuración descrita.
Cambio de configuración entre tipos de pieza y función de estibado automático para liberar mano de obra y aumentar capacidad.
Conexión con procesos anteriores y posteriores. Ensamble automático de herramientas, visualización CNC 3D, estructura de fundición y amplio rango de trabajo.
Vista de configuración de referencia con acabado SMEI. La integración y el alcance de automatización se definen por proyecto.
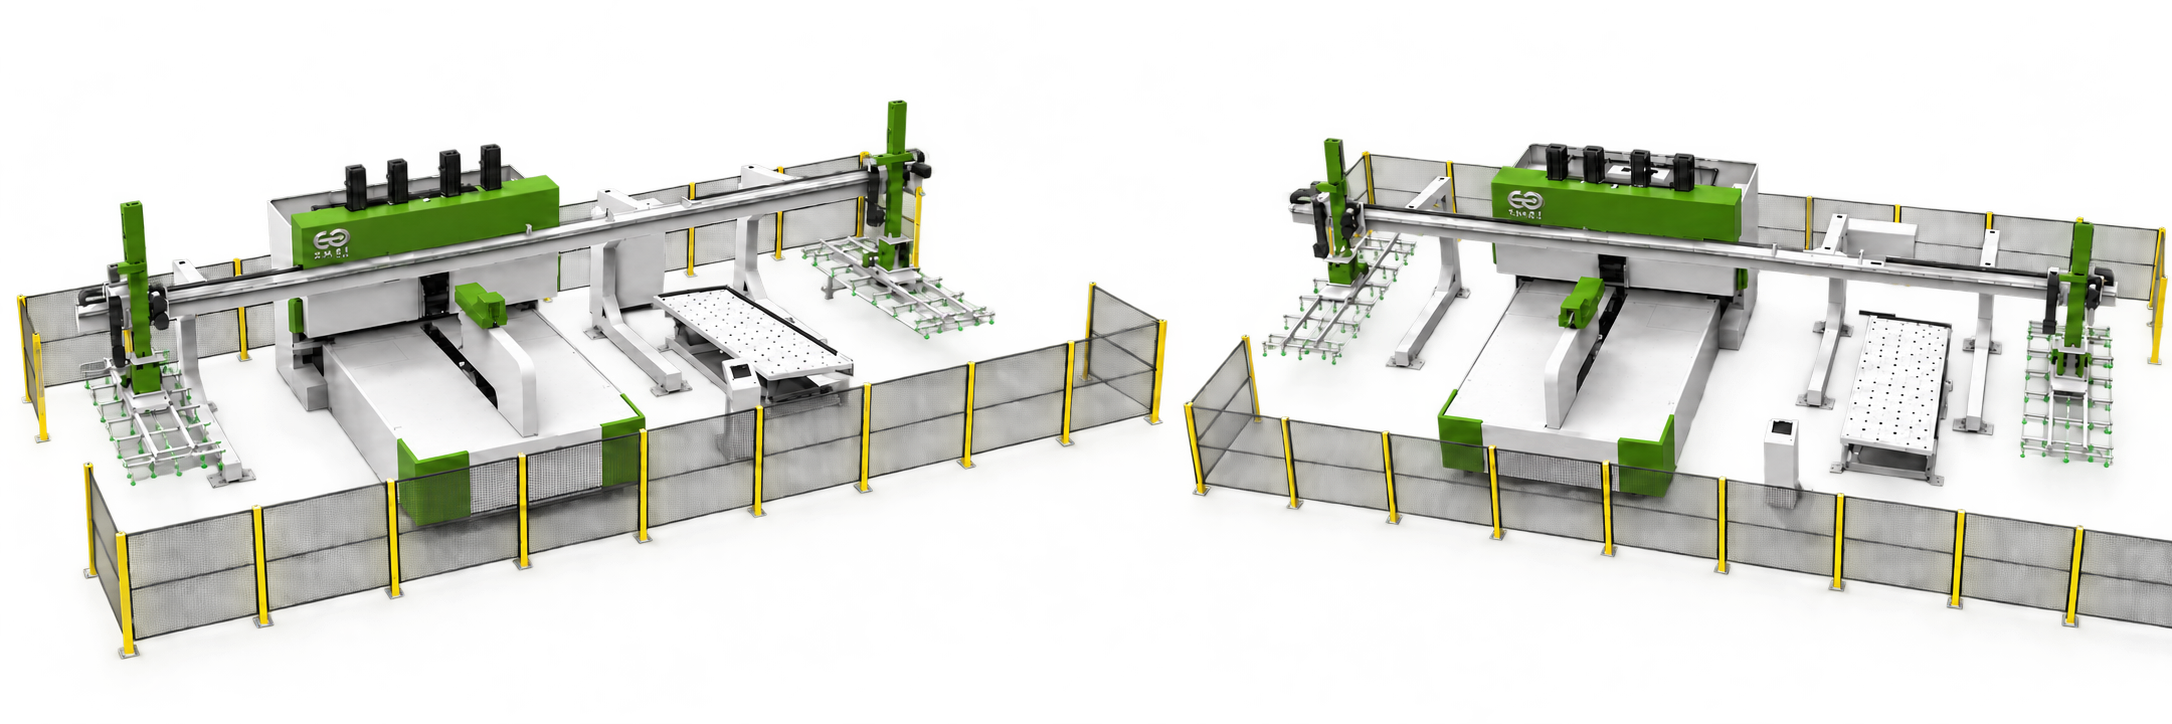
El sistema tipo puente se coordina con el sistema de la paneladora para ejecutar la carga y descarga.
Desarrollo independiente con compatibilidad para diferentes configuraciones de software y equipo, según integración.
Arquitectura tipo puente para automatizar de forma rápida la entrada y salida de las piezas.
Vista de configuración de referencia con acabado SMEI. La integración y el alcance de automatización se definen por proyecto.
